-

+86-13404286222
-


Tanya sekarang
+86-13404286222
Tanya sekarang
Silinder pemampat 4 tan dengan toleransi lubang 0.04 mm dan tingkap pemasangan 11 minggu mendedahkan rantaian bekalan yang lemah dalam masa kira-kira sepuluh minit. Bahagian besar jarang gagal pada peringkat lukisan. Mereka gagal semasa penetapan semula ketiga, apabila datum telah beralih dan tiada dokumen membuktikan di mana ralat memasuki proses.
Panduan ini ialah kaedah kerja pembeli untuk mendapatkan perkhidmatan pemesinan komponen besar untuk peralatan perindustrian: apakah skop yang benar-benar meliputi, cara membaca sampul mesin, sistem kualiti mesti dibuktikan di atas kertas, dan ke mana minggu antara keluaran lukisan dan penghantaran sebenarnya pergi.
Perkhidmatan pemesinan komponen besar meliputi pemesinan kemasan dan pensijilan dimensi bagi bahagian tuang, tempa atau dikimpal seberat kira-kira 500 kg hingga 20 tan yang tidak muat, atau tidak tahan toleransi, pada pusat pemesinan menegak standard.
Berat menentukan kren yang hendak ditempah. Ciri mesin menentukan pembekal mana yang boleh memetik, kerana kebulatan bebibir, keselarian bebibir dan profil gigi masing-masing memerlukan alat mesin yang berbeza dan kaedah pemeriksaan yang berbeza.
| Kumpulan komponen | Berat bekerja | Ciri mesin kritikal | Fokus pemeriksaan |
| Silinder pemampat dan badan silinder | 1 hingga 5 t | Bore roundness, concentricity, muka pengedap | Pengukur gerek, CMM, ujian penembus |
| Badan pencegah letupan | 2 hingga 8 t | Kerataan rongga ram, lubang pengedap | Ujian ultrasonik, ujian tekanan |
| Bebibir aci utama kuasa angin | 3 hingga 12 t | Padang bulatan bolt, selari bebibir | Ujian ultrasonik, pengesanan laser |
| Aksesori turbin wap | 1 hingga 6 t | Diameter jurnal, profil alur bilah | Ujian zarah magnetik, pemeriksaan kebulatan |
| Penggelek dan tempat duduk galas universal | 0.5 hingga 8 t | Silinder diameter luar, muat galas | Pengukuran kekerasan dan kekasaran |
| Rak gear dan gear penghantaran | 0.3 hingga 3 t | Profil gigi, nada terkumpul | Pengukuran gear, ujian zarah magnetik |
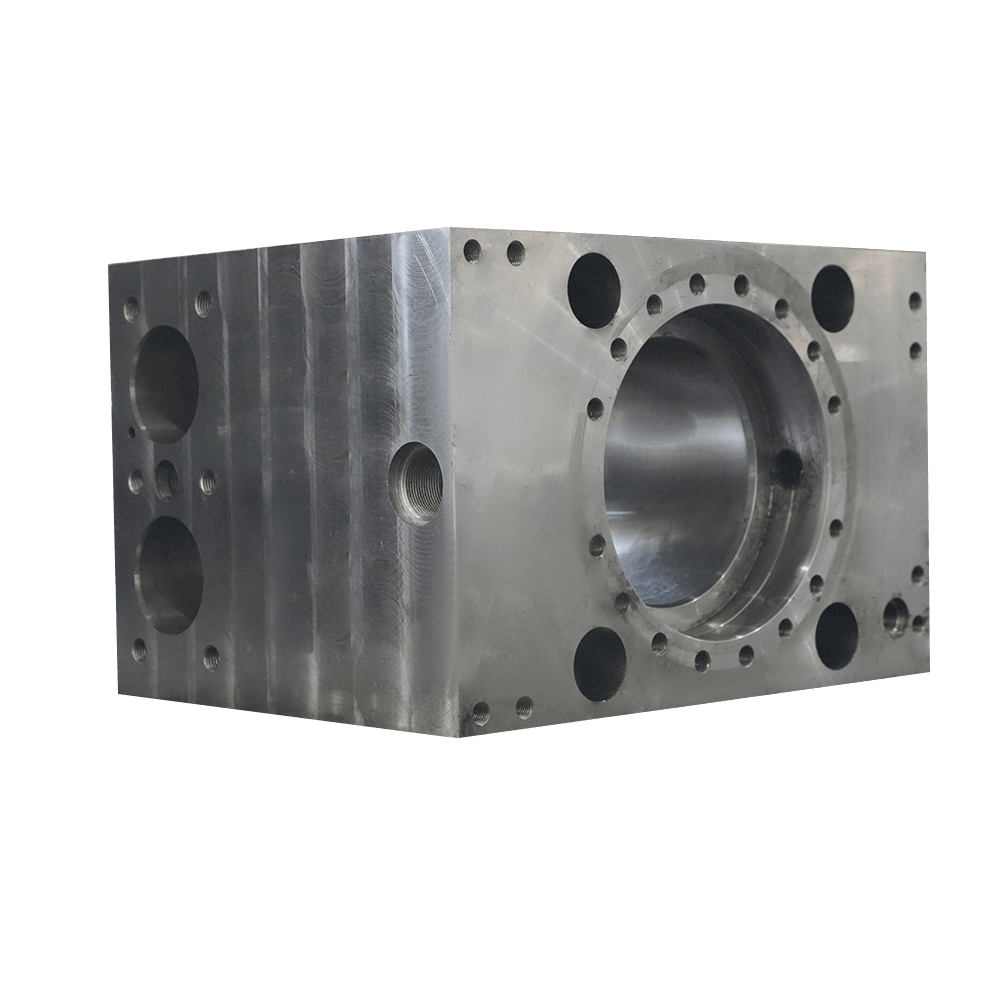
Silinder pemampat yang besar menunjukkan mengapa urutan penting. Tuangan menjadi sejuk tidak sekata, jadi kedai yang cekap membosankannya secara kasar, membiarkan tekanan mengendap, kemudian menyelesaikan lubang pada mesin yang mengekalkan datum yang sama sepanjang masa.
 Tuangan Pengeluar Perumahan Pemampat Pemampat besar biasanya menggunakan reka bentuk struktur tugas berat, yang boleh menahan beban intensiti tinggi dan oleh itu mempunyai keupayaan operasi berterusan yang kuat. Iklan... Lihat Produk →
Jika pembekal tidak dapat menerangkan urutan penamat kasar itu dalam perbualan teknikal yang pertama, mereka memetik bahagian yang belum pernah dimesin sebelum ini, walau apa pun tuntutan katalog mereka.
Sampul mesin membatalkan kelayakan lebih banyak pembekal daripada harga. Kilang membosankan lejang panjang, meja yang dinilai untuk berat bahan kerja, dan kren yang boleh memusing bahagian adalah tiket masuk, bukan pembeza.
Kedai yang berkebolehan menjalankan gabungan peralatan dan bukannya satu mesin heroik: pusat pemesinan mendatar, pusat pemesinan gantri, kilang bor CNC, mesin pelarik menegak CNC berkelajuan tinggi dan pusat kilang pusing menegak. Setiap jenis memiliki keluarga ciri yang berbeza, dan pertindihan mereka adalah yang menghalang kerja daripada laluan kritikal.
Kelima-lima jawapan itu memisahkan kedai yang bertoleransi pada bahagian berbilang tan daripada kedai yang hanya memiliki mesin besar. Pembekal yang memetik 8 mikrometer ketepatan mesin seharusnya dapat menerangkan cara angka itu bertahan dalam tiga operasi pada bahan kerja yang sama.
Gred bahan boleh menambah atau mengalih keluar dua minggu masa mesin, kerana aloi tahan haba dipotong pada pecahan kelajuan keluli karbon dan mengeras kerja apabila kadar suapan teragak-agak.
| bahan | Kelajuan pemotongan berbanding keluli 1045 | Risiko pemesinan utama | Penggunaan biasa |
| Keluli karbon dan besi mulur | 100 peratus | Berbual pada bahagian nipis | Badan silinder, perumah pemampat |
| Dupleks tahan karat 2205 | 40 hingga 50 peratus | Bekerja keras pada suapan rendah | Bebibir, lengan, aci |
| Inconel 718 (UNS N07718 / 2.4668) | 20 hingga 30 peratus | Kehausan takuk cepat pada perkakas | Penempaan, sesendal, lengan suhu tinggi |
| Haynes 188 (UNS R30188 / GH5188) | 15 hingga 25 peratus | Aloi kobalt yang kasar, pecah cip yang lemah | Cadar, jalur dan rod untuk perkhidmatan suhu tinggi |
Pengganda tersebut adalah angka perancangan, bukan tuntutan pemasaran. Sebuah kedai yang memetik Inconel 718 pada kelajuan pemotongan keluli karbon sama ada tidak pernah dimesinkannya atau berniat untuk kehilangan wang atas pesanan itu.
Gred khas juga menuntut rantaian bekalan di belakang mesin. Penempaan dan bahagian mesin dalam Inconel 718, Haynes 188 dan dupleks 2205 berkelakuan berbeza di peringkat canggih, dan pembekal harus dapat menunjukkan data pemotongan dan rujukan kerja terdahulu untuk setiap gred dan bukannya menganggapnya sebagai satu kategori.
 Pengeluar Pemprosesan Bahagian Tuangan Tempa Penempaan dan penuangan adalah kedua-dua kaedah pemprosesan logam yang penting dalam industri, dan ia mempunyai aplikasi yang luas. Mereka mempunyai perbezaan yang ketara dari segi... Lihat Produk →
Mintalah rancangan pemeriksaan dan ujian sebelum anda meminta harga. ITP ialah satu-satunya dokumen yang memperuntukkan akauntabiliti untuk setiap dimensi, dan pembekal yang tidak boleh mengeluarkan satu dalam masa sehari tidak akan mengeluarkan satu di bawah tekanan jadual sama ada.
Sistem yang boleh digunakan untuk bahagian besar termasuk zarah magnetik dan ujian ultrasonik, ujian kekerasan, pengukuran kekasaran permukaan, dan mikrometer dan angkup yang ditentukur disimpan pada jadual penentukuran yang didokumenkan. Pemeriksa sepenuh masa terlatih lebih penting daripada senarai instrumen, kerana bahagian berbilang tan disemak di titik pentas dan bukannya hanya di penghujung.
Projek rujukan memendekkan penilaian. Pembekal yang menghantar kepada pembina peralatan yang mantap seperti DANIELI, KOBELCO, ANDRITZ dan ROSS telah lulus audit yang kebanyakan pembeli tidak dapat menghasilkan semula dalam satu lawatan. Disiplin proses di belakang pemesinan berketepatan tinggi bagi komponen besar juga merupakan senarai semak yang adil untuk dibandingkan dengan prosedur bertulis pembekal sendiri.
Bahagian kritikal keselamatan menaikkan lagi palang. Badan pencegah letupan diperiksa dengan ujian ultrasonik dan tekanan diuji sebelum penghantaran, dan kertas kerja bergerak bersama bahagian tersebut.
 Pencegah letupan telaga minyak Pengeluar Pencegah letupan telaga minyak Lihat Lagi Lihat Produk →
Komponen dimesin 3 hingga 5 tan biasanya memerlukan 14 hingga 18 minggu dari pengeluaran lukisan hingga penghantaran, dan penuangan atau penempaan menggunakan bahagian tunggal terbesar pada masa itu.
Mengejar kedai mesin jarang menyelamatkan jadual, kerana pemesinan kasar menunggu pelepasan tekanan dan penamat menunggu pemotongan kasar untuk melepaskan herotan yang tinggal. Dokumentasi, NDT dan pembungkusan boleh berjalan selari dengan hantaran terakhir, dan pertindihan itu adalah tempat satu atau dua minggu boleh dipulihkan secara realistik.
Persoalan penentu bukanlah siapa yang boleh mencari mesin, tetapi siapa yang menandatangani laporan dimensi apabila lubang kehabisan toleransi.
Akauntabiliti sumber tunggal adalah hujah praktikal. Apabila bahagian kosong dan bahagian siap datang daripada organisasi yang sama, ketidakpatuhan mempunyai satu pemilik dan bukannya tiga, dan tindakan pembetulan terletak pada proses dan bukannya pada kontrak. Pengantara masih berfungsi dengan baik untuk bahagian standard dengan spesifikasi tertutup dan toleransi yang besar.
Rancang pada 14 hingga 18 minggu dari pelepasan lukisan untuk komponen 3 hingga 5 tan. Casting atau penempaan mengambil masa kira-kira 5 hingga 6 minggu, penamat 3 hingga 4 minggu, dan pemeriksaan dengan dokumentasi kira-kira 1 minggu. Corak baru menambah 2 hingga 3 minggu.
Ketepatan mesin kira-kira 8 mikrometer boleh dicapai pada pusat bor atau gantri yang diselenggara dengan baik, tetapi toleransi bahagian bergantung pada kiraan persediaan dan kawalan haba. Toleransi siap yang realistik untuk gerek dan muat galas pada bahagian berbilang tan terletak dalam jalur 0.02 hingga 0.05 mm apabila bahagian itu kekal dalam satu rantai datum.
Mana-mana gred nikel, kobalt atau dupleks. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188), dan dupleks tahan karat 2205 dipotong pada 15 hingga 50 peratus kelajuan keluli karbon dan mengeras kerja dengan cepat. Minta pemotongan data dan rujukan kerja sebelumnya dalam gred yang sama.
Pegang mata, senarai instrumen dengan status penentukuran, kriteria penerimaan setiap lukisan, kaedah dan liputan NDT, kebolehkesanan bahan mengikut nombor haba dan nama orang yang menandatangani keluaran akhir.
 No. 16 Dayuanli Road, Yunting Street, Jiangyin City, Wilayah Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Komponen besar pengeluar pemprosesan mekanikal tersuai